
複合材巻き付け圧力容器の断面
SpaceX:ロケットの圧力容器は寒暖差にどう耐えるのか?
技術的課題
ロケットのガス容器は極低温の推進剤に接する一方、充填時には温度が上がることがあります。外層の樹脂には、低温での伸びと耐熱性を両立し、温度差や圧力による変形に耐えることが求められます。
技術的解決策
圧力容器になぜ耐寒性と耐熱性の両方が必要なのか?
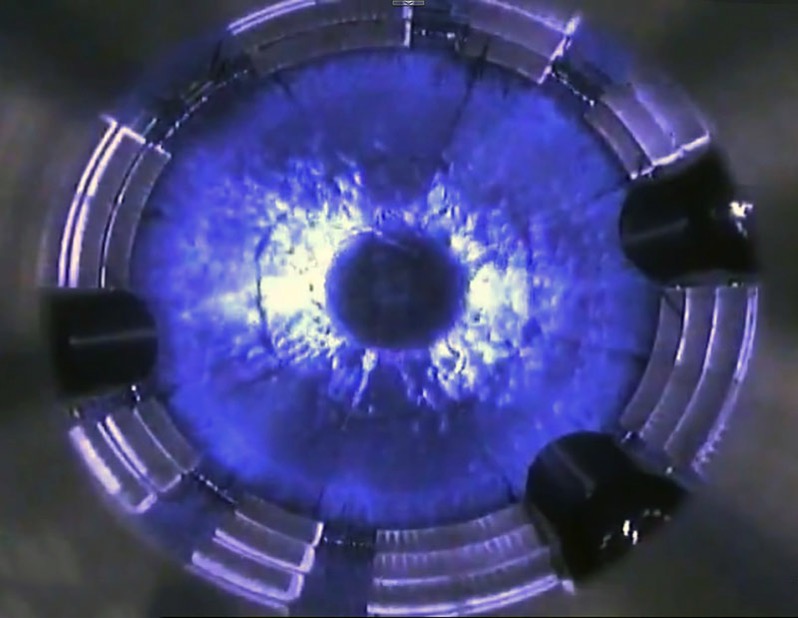
図1の複合材巻き付け圧力容器100(Composite Overwrapped Pressure Vessel、COPV)は、円筒部と両端のドーム部で構成されます。ねじ付きボス104はガスの充填・排出用ポートです。反対側の支持ボス106は容器を支え、軸方向の伸びを許容します。
ヘリウムを極低温で貯蔵すると容器の小型化に役立ちますが、充填・加圧による昇温で、一つの容器内に大きな温度差が生じることがあります。樹脂は寒暖両方の環境と圧力による変形に耐える必要があります。
SpaceXのFalcon 9では、第2段の液体酸素タンク内にあるCOPVが、加圧用の高圧ヘリウムを貯蔵します。写真の黒い容器からはドーム状の端部とタンク内での配置が分かり、図1の形状と比較できます。また、樹脂が極低温に耐える必要のある使用環境も示しています。
これらの実物画像は容器の形状と配置を比較するものです。繊維層の樹脂配合、ライナー、耐寒性・耐熱性は、後述する特許図面と試験資料に基づいて説明します。
配合の変更:二種の硬化剤を組み合わせる
ガラス転移温度(Glass Transition Temperature、Tg)は、樹脂が硬い状態から変形しやすい状態へ移る温度域を表します。一般的な低温用ポリエーテルアミン配合は柔軟ですが、Tgが低く、この温度に近づくと樹脂の強度と剛性が低下します。架橋密度を高めればTgを上げられるものの、低温での伸びが損なわれる可能性があります。
本例はビスフェノールAジグリシジルエーテルをエポキシ主剤とし、ポリエーテルアミンに環状アミン硬化剤の1,8-ジアミノ-p-メンタン(1,8-diamino-p-menthane)を組み合わせます。硬化剤の種類の組合せによってTgを高めつつ、低温での伸びを保つ点が設計の要点です。
| 成分 | 配合比 |
|---|---|
| 硬化剤:ポリエーテルアミンXTJ-568と1,8-ジアミノ-p-メンタン | 1:2.5 |
| エポキシ主剤と上記の混合硬化剤 | 100:28 |
第一の比率は二種の硬化剤の混合比を示し、第二の比率は主剤と混合硬化剤の配合量を示します。
樹脂はどこにあるのか?容器の二層構造
図2は容器の断面です。金属製の内側ライナー110が容積と形状を確保し、巻き付け時の支持体にもなりますが、主な荷重支持層ではありません。外側の樹脂含浸繊維108が、圧力を支える複合材の巻き付け層を形成します。
製造時には、自動フィラメントワインディング装置で繊維を敷設しながら樹脂を含浸させます。各層の繊維角度を制御し、必要な厚さまで積層できます。周方向の層とらせん状の層を交互に配置するのは、その一例です。樹脂は繊維の巻き付け層に分布し、繊維とともに荷重を支える構造を形成します。
巻き付け後、段階的な昇温で硬化させる
混合比に加え、硬化条件も製造工程の一部です。代表例では265°F(約129°C)以下で硬化させ、続いて約300°F(約149°C)で後硬化(post cure)を行います。温度はゆっくり上げ、指定温度で保持する場合もあります。後硬化と緩やかな昇温の組合せは、容器の破裂性能を高めることを意図しています。
後硬化温度は製造時の加熱条件、Tgは硬化した樹脂の材料特性、使用温度は容器が実際に作動する環境の温度です。
試験結果:Tgを高めても極低温での伸びは同程度
材料試験片の比較では、二種の硬化剤を用いた配合のTgが高く、−320°F(約−196°C)での引張伸びは、ポリエーテルアミンのみを用いた比較配合と近い値でした。
| 指標 | 二種の硬化剤による配合 | 比較配合 |
|---|---|---|
| ガラス転移温度Tg | 280°F | 180°F |
| −320°Fでの引張伸び | 2.6 ± 0.5% | 2.5 ± 0.4% |
| −320°Fでの引張強度 | 22.6 ± 2.6 ksi | 22.7 ± 4.1 ksi |
280°Fは約138°C、180°Fは約82°Cです。Tgを高めながら、−320°Fでの引張伸びと引張強度は近い水準を保っています。ただし二つの配合では硬化条件も異なるため、「配合と硬化工程」を合わせた全体の比較です。
容器を製作した後の試験では、二種の硬化剤を用いた試料の平均破裂圧力は、液体窒素中(−320°F、約−196°C)で8,361 psi、240°F(約116°C)で8,048 psiでした。各条件で30個を試験しています。破裂圧力は、破壊に至るまで加圧する試験で容器が耐えた圧力であり、異なる試験条件での耐圧性能の比較に使えます。
応用の背景:Tesla Roadsterの車載COPV
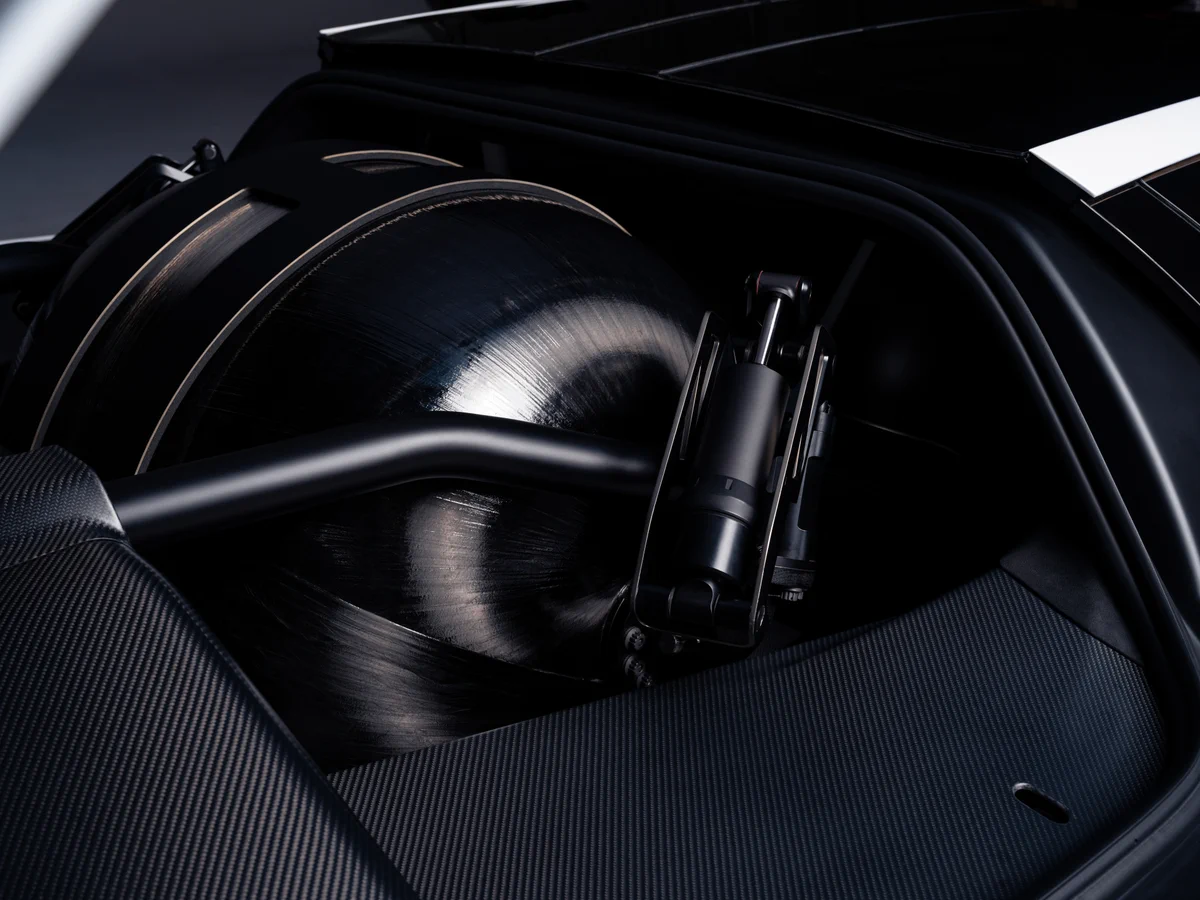
TeslaのRoadster配置図では、黒いCOPVが車体構造内に配置され、スラスターシステム用の圧縮ガスを貯蔵します。車載容器の形状と配置を比較するための例です。
* 本稿は技術の実施方法を説明するものであり、特許の権利範囲や侵害の有無を判断するものではありません。
参考資料
- US11377519B1 特許全文
- High Pressure Composite Overwrapped Pressure Vessel (COPV) Development Tests at Cryogenic Temperatures
- NASA Independent Review Team — SpaceX CRS-7 Accident Investigation Report, Public Summary
- SpaceX cree saber qué hizo explotar su cohete en la plataforma de lanzamiento pero no cómo
- SpaceX has used thrusters to position spacecraft for decades.