
SpaceX:低溫氣瓶樹脂技術
技術問題
火箭儲氣瓶會接觸低溫推進劑,充氣時又可能升溫。外層樹脂如何兼顧低溫延伸能力與耐熱性,承受溫差和壓力造成的變形?
技術方案
* 僅用於理解如何實施技術,並非專利範圍之解讀。
氣瓶為什麼同時需要耐冷與耐熱?
專利圖式(FIG. 1)
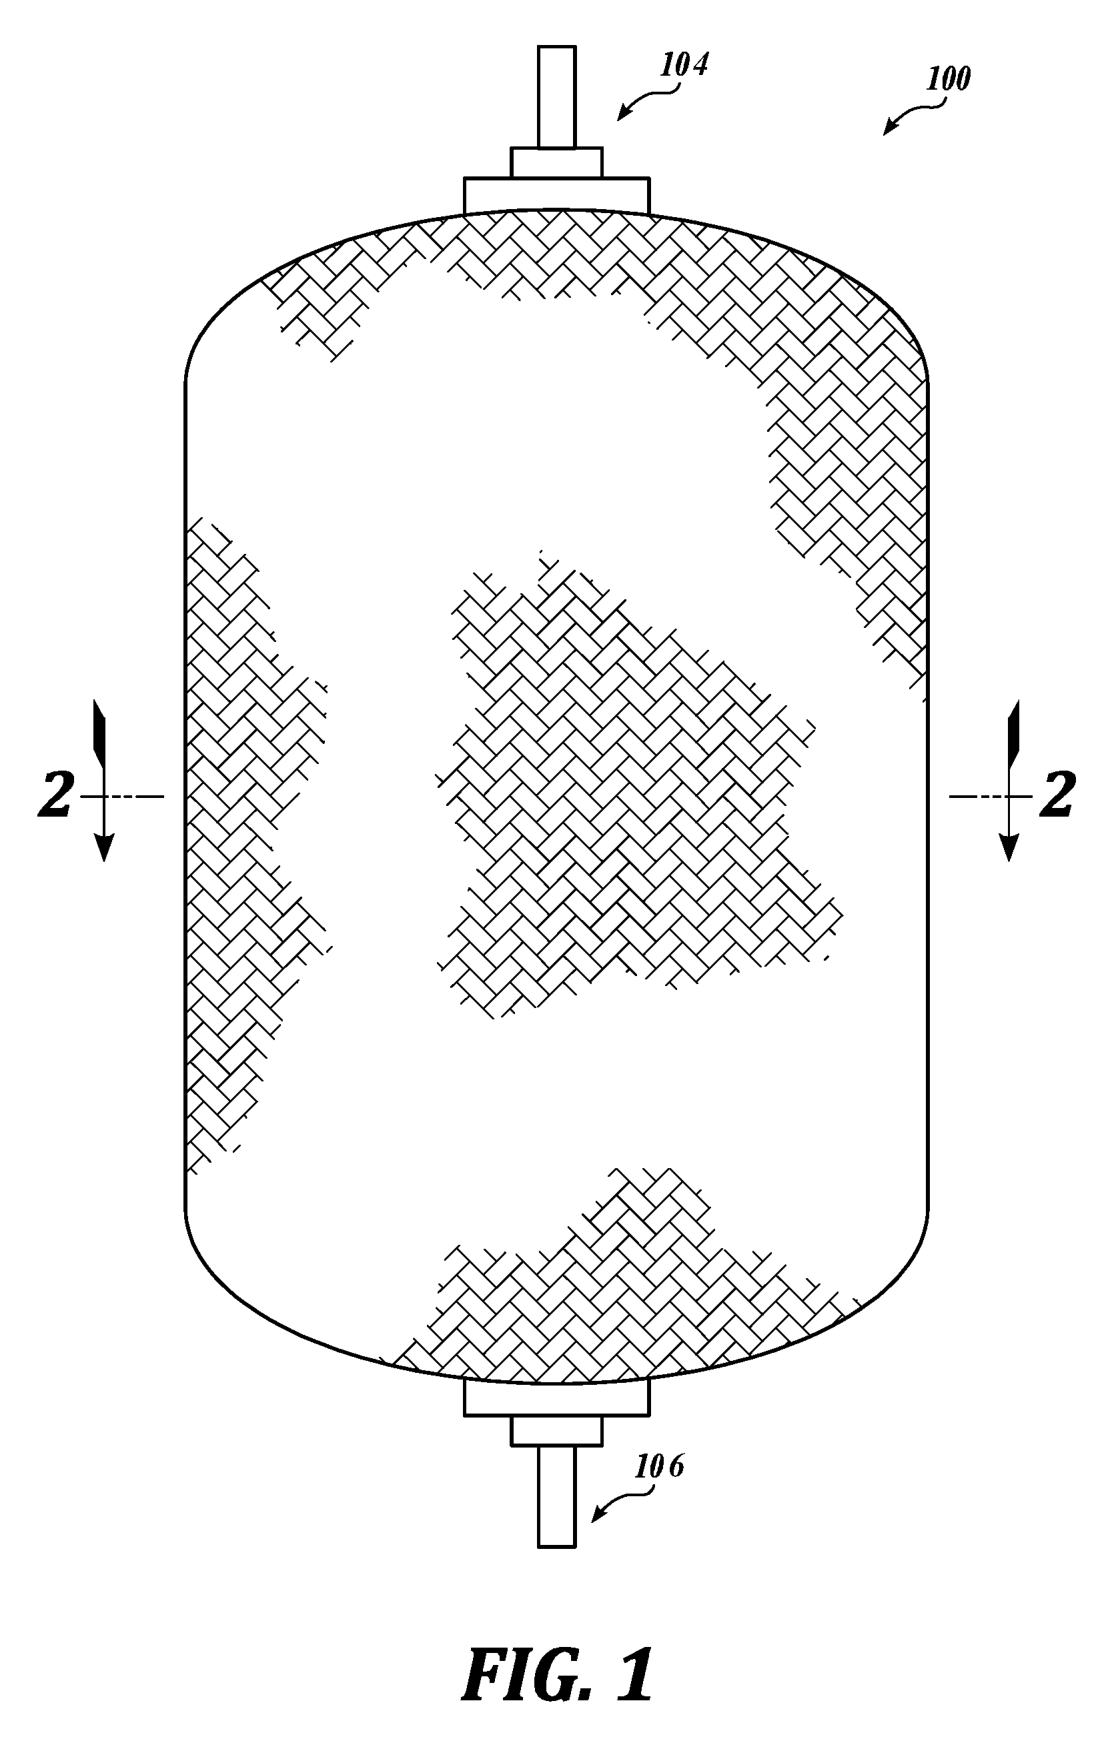
圖 1 的複合材料纏繞壓力容器 100(Composite Overwrapped Pressure Vessel,COPV) 由圓筒與兩端圓頂組成。螺紋凸座 104 是充、排氣接口;另一端的承載凸座 106 支撐氣瓶,並容許它沿軸向伸長。
低溫儲存有助於縮小儲氦氣瓶的體積,但充填與加壓時的升溫,使同一個氣瓶內可能出現很大的溫差。樹脂需要同時承受冷熱環境與壓力造成的變形。
實物照片
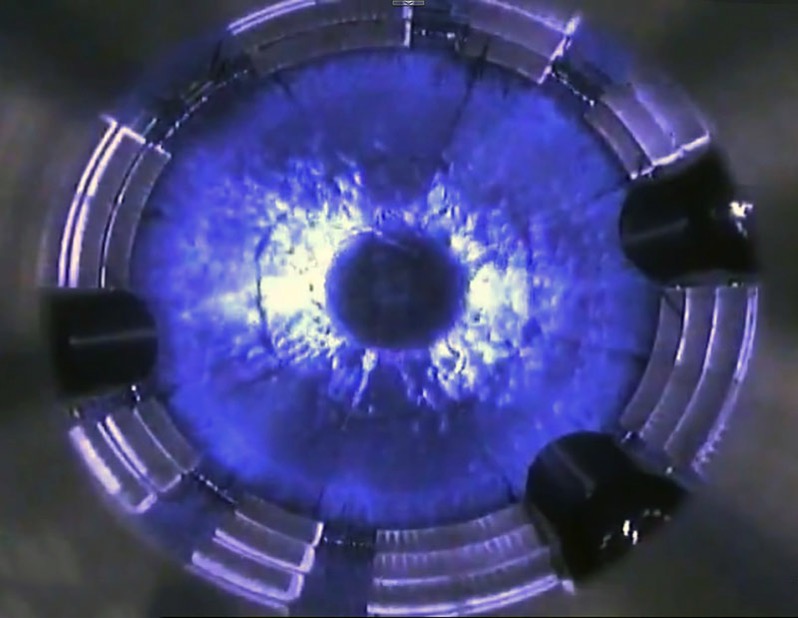
Falcon 9 第 1.1 版第二節的液氧槽內,COPV 儲存充填的高壓氦氣。照片中的黑色氣瓶呈現圓頂端部及在槽內的配置,可對照圖 1 的氣瓶外形,也說明樹脂需要承受低溫環境的使用情境。
這組實物圖對照氣瓶外形與配置;纖維層的樹脂配方、內膽與耐冷耐熱表現,依後續專利圖式及試驗資料解說。
配方的改變:把兩種硬化劑搭配使用
玻璃轉化溫度(Glass Transition Temperature,Tg)描述樹脂由較硬狀態轉向較易變形狀態的溫度區間。常見低溫用聚醚胺配方具有柔性,但 Tg 偏低;接近這個溫度時,樹脂的強度與剛性會下降。提高交聯密度雖可提高 Tg,卻也可能犧牲低溫延伸能力。
這裡選用雙酚 A 二縮水甘油醚作為環氧主劑,在聚醚胺之外加入環狀胺硬化劑 1,8-二氨基對薄荷烷(1,8-diamino-p-menthane)。設計重點是以硬化劑種類的搭配作為提高 Tg 的途徑,同時保留低溫延伸能力。
| 組成 | 配比 |
|---|---|
| 硬化劑:聚醚胺 XTJ-568 與 1,8-二氨基對薄荷烷 | 1:2.5 |
| 環氧主劑與上述混合硬化劑 | 100:28 |
第一個比例決定兩種硬化劑如何混合,第二個比例才是主劑與混合硬化劑的用量關係。
樹脂放在哪裡?看氣瓶的兩層結構
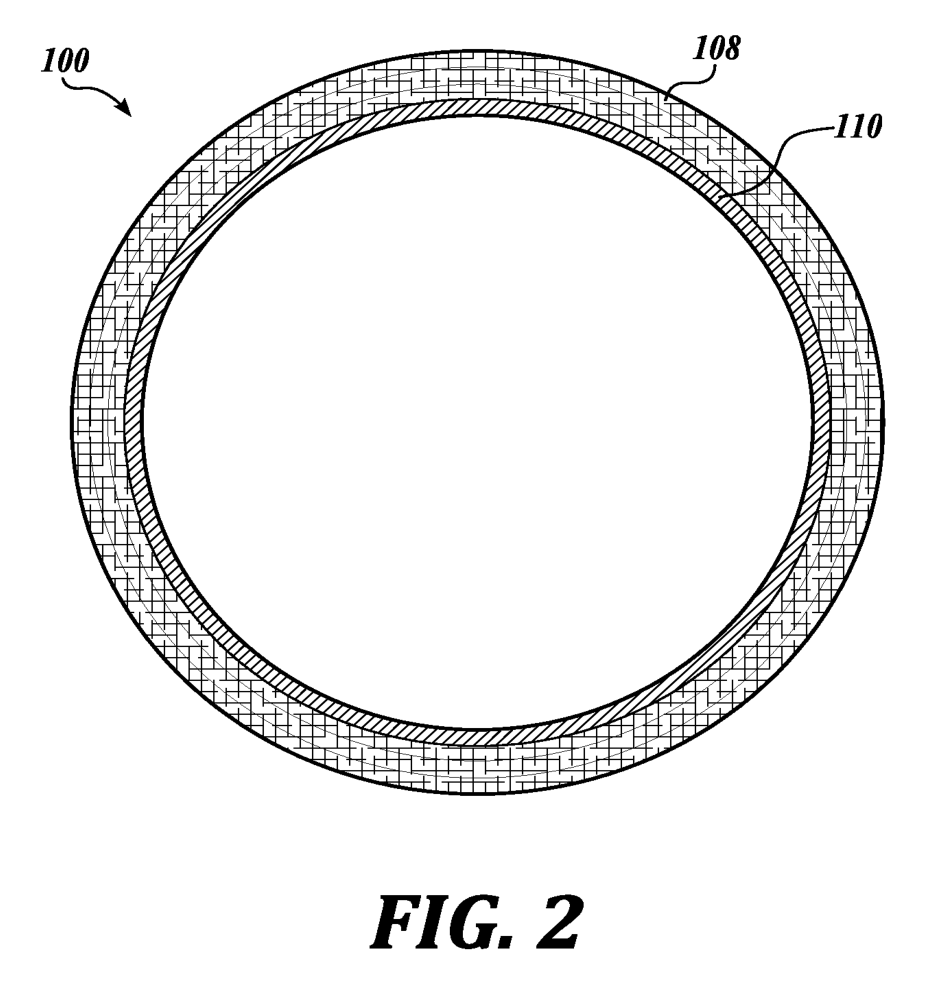
圖 2 是氣瓶剖面。金屬內膽 110 提供容積與外形,也作為纏繞時的支撐;它不是主要承力層。外側的樹脂含浸纖維 108 才構成承受壓力的複合材料纏繞層。
製作時,自動纖維纏繞機一面鋪設纖維、一面含浸樹脂,可控制各層纖維的角度,逐層堆疊到所需厚度。環向層與螺旋層交替是其中一種排列方式。這種樹脂配方分布在纖維纏繞層中,與纖維共同形成承力結構。
纏繞之後,再以分段升溫完成固化
混合比例之外,固化條件也是製程的一部分。代表做法先在不超過 265°F(約 129°C)的條件下固化,再以約 300°F(約 149°C)進行後固化(post cure)。升溫過程採慢速溫度爬升,並可在指定溫度保溫;後固化搭配慢速升溫的設計目的,是提升氣瓶的爆破表現。
後固化溫度是製造時的加熱條件,Tg 是固化後樹脂的材料性質,實際使用溫度則是氣瓶運作時所處的溫度條件。
試驗結果:提高 Tg,低溫延伸率仍相近
材料試片的比較顯示,雙硬化劑配方的 Tg 較高,而在 −320°F(約 −196°C)下,拉伸延伸率與只用聚醚胺的對照配方接近。
| 指標 | 雙硬化劑配方 | 對照配方 |
|---|---|---|
| 玻璃轉化溫度 Tg | 280°F | 180°F |
| −320°F 拉伸延伸率 | 2.6 ± 0.5% | 2.5 ± 0.4% |
| −320°F 拉伸強度 | 22.6 ± 2.6 ksi | 22.7 ± 4.1 ksi |
280°F 約為 138°C,180°F 約為 82°C。這組結果顯示,Tg 提高的同時,−320°F 下的拉伸延伸率與強度維持在相近水準;兩組配方的固化條件也不同,因此比較的是「配方加上固化製程」的整體結果。
製成氣瓶後,使用雙硬化劑配方的試件,在液態氮(−320°F,約 −196°C)中的平均爆破壓力為 8,361 psi,在 240°F(約 116°C)下為 8,048 psi,兩組各測試 30 件。爆破壓力表示氣瓶在加壓至破壞的試驗中所承受的壓力,可用來比較不同試驗條件下的耐壓表現。
應用情境:Tesla Roadster 的車用 COPV
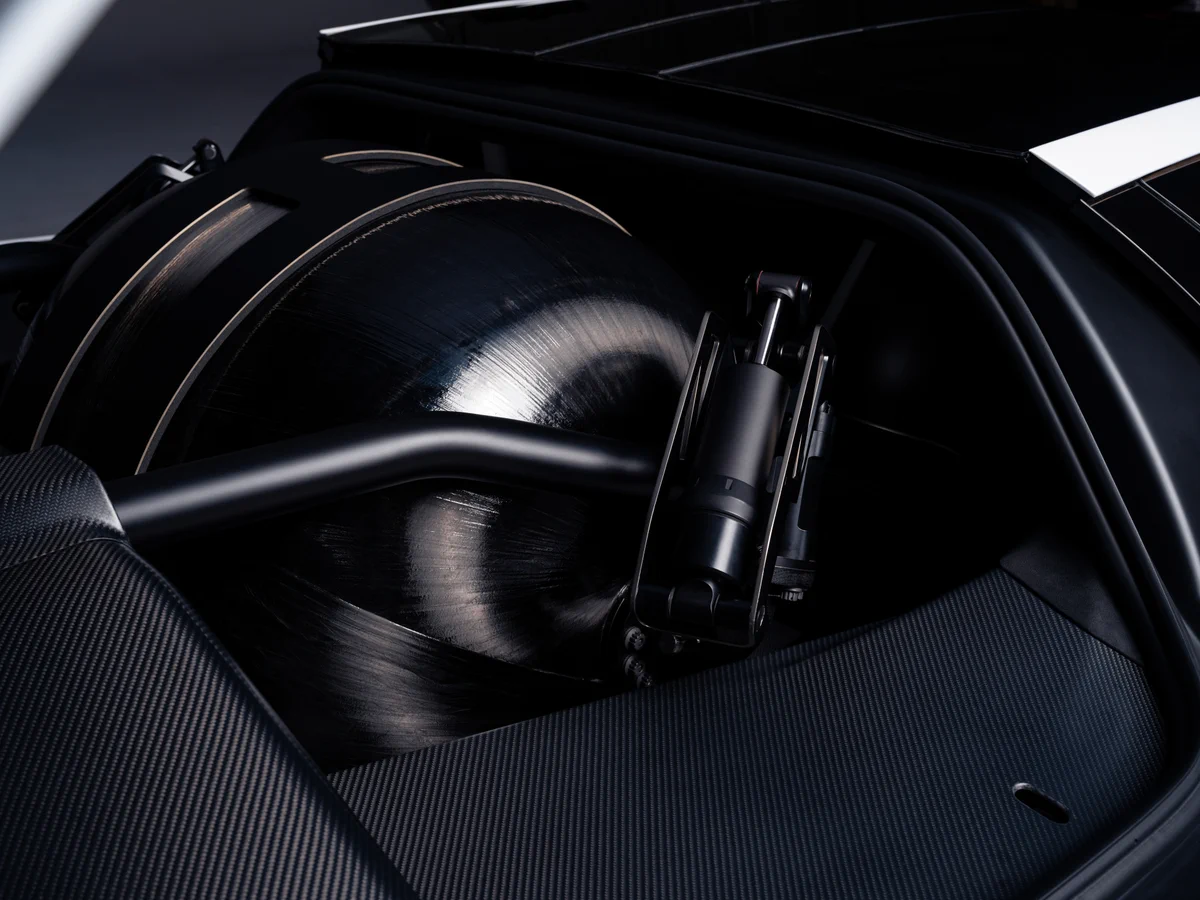
Tesla Roadster 配置圖中的黑色 COPV 置於車體結構內,儲存推力器系統所需的壓縮氣體;它提供車用氣瓶外形與配置的對照。
參考資料
- US11377519B1 專利全文
- High Pressure Composite Overwrapped Pressure Vessel (COPV) Development Tests at Cryogenic Temperatures
- JEFFAMINE® RFD-270
- NASA Independent Review Team — SpaceX CRS-7 Accident Investigation Report, Public Summary
- Falcon 9 液氧槽內 COPV 實景(照片署名 SpaceX;Microsiervos 刊載)
- Tesla — Roadster COPV 配置與壓縮氣體儲存(官方貼文)