
Coupe d’un réservoir sous pression à enroulement composite
SpaceX : comment les réservoirs sous pression des fusées résistent-ils aux variations de température ?
Problème technique
Les réservoirs d’hélium des lanceurs peuvent être exposés à des ergols cryogéniques et à un échauffement adiabatique pendant la pressurisation. Le brevet répond au besoin d’une résine époxy présentant un bon allongement à très basse température et une résistance suffisante lorsque la température augmente.
Solution technique
Pourquoi le réservoir doit-il résister à la fois au froid et à la chaleur ?
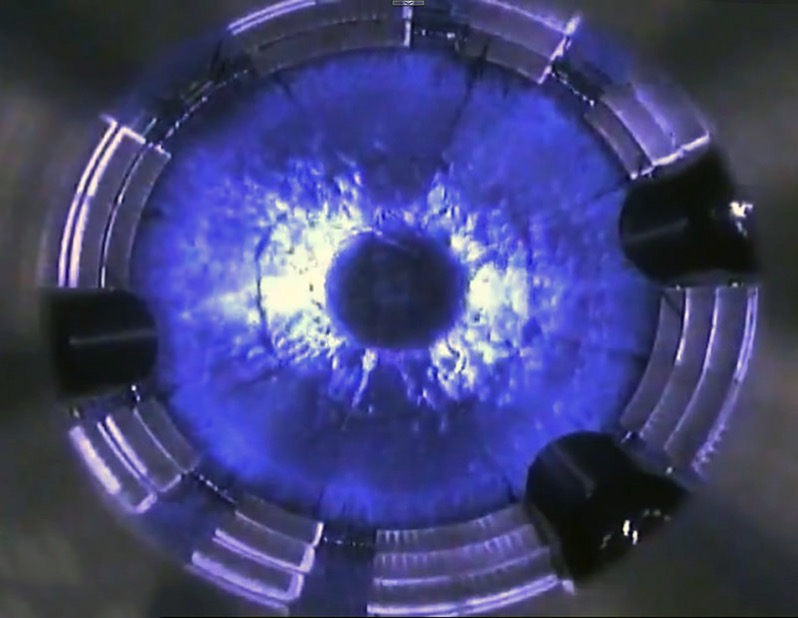
Les figures 1 et 2 montrent un réservoir sous pression à enroulement composite 100 (COPV), composé d’un cylindre central et de deux extrémités bombées. Dans le mode de réalisation décrit, le bossage fileté 104 sert d’orifice de remplissage et de vidange. Le bossage de support 106 maintient le réservoir dans le lanceur tout en permettant son allongement axial.
Le brevet présente la pressurisation à l’hélium comme une application exigeante : le réservoir peut être immergé dans un ergol froid, tandis que sa mise sous pression provoque un échauffement adiabatique. Le composite époxy doit supporter les déformations mécaniques sur toute cette plage thermique. Le stockage cryogénique de l’hélium peut aussi réduire la taille et la masse du réservoir, comme l’explique la référence de contexte de la NASA.
Les COPV situés dans le réservoir d’oxygène liquide du deuxième étage de Falcon 9 stockent l’hélium à haute pression destiné à la pressurisation. Les réservoirs noirs de la photographie montrent leurs extrémités bombées et leur disposition dans le réservoir. Ils permettent une comparaison avec la forme de la figure 1 et illustrent un environnement cryogénique pour la résine.
Ces photographies comparent la forme et l’implantation des réservoirs. La formulation de la résine, le revêtement et la tenue au froid et à la chaleur sont expliqués ci-dessous à partir des dessins et des données d’essai du brevet.
La formulation : associer deux durcisseurs
Le brevet décrit le compromis entre température de transition vitreuse (Tg) et allongement cryogénique. Les époxydes souples et peu réticulés peuvent convenir aux basses températures, mais leur résistance et leur module diminuent à l’approche de Tg. Une densité de réticulation plus élevée peut augmenter Tg tout en réduisant l’allongement. La solution décrite repose plutôt sur le choix des durcisseurs pour augmenter Tg sans dépendre d’une réticulation accrue.
La formulation représentative utilise l’éther diglycidylique de bisphénol A comme résine époxy. Le durcisseur associe la polyétheramine XTJ-568 au 1,8-diamino-p-menthane. Dans l’exemple 1, le brevet désigne la résine par 2,2-bis[p-(2,3-epoxypropoxy)phenyl]propane et indique les proportions suivantes.
| Composants | Rapport |
|---|---|
| Durcisseurs : XTJ-568 et 1,8-diamino-p-menthane | 1:2,5 |
| Résine époxy (partie A) et mélange de durcisseurs (partie B) | 100:28 |
Il s’agit de deux étapes de mélange distinctes : les durcisseurs sont d’abord mélangés, puis cette partie B est incorporée à la résine époxy, la partie A. Le tableau présente la formulation représentative de l’exemple 1 ; d’autres modes de réalisation précisent les variations admises.
Où se trouve la résine ? La structure à deux couches du réservoir
Sur la figure 2, le revêtement intérieur 110 définit la capacité du réservoir et soutient les fibres pendant la fabrication. Le brevet décrit des revêtements métalliques en aluminium, en titane ou dans leurs alliages, et ne leur attribue généralement pas le rôle principal de résistance. Les fibres imprégnées de résine 108 qui les entourent forment l’enroulement composite.
Un procédé décrit utilise une machine automatique d’enroulement filamentaire pour contrôler l’angle des filaments ou des rubans par rapport à l’axe du réservoir. L’enroulement se construit couche par couche ; des couches circonférentielles peuvent alterner avec des couches hélicoïdales. Les fibres sont imprégnées de la formulation époxy lors de leur dépôt sur le revêtement ou sur la couche précédente.
Après l’enroulement : une cuisson par paliers
Le brevet décrit une cuisson ne dépassant pas 265°F (environ 129°C), suivie d’une post-cuisson à environ 300°F (environ 149°C). Une montée lente en température et des maintiens à des températures déterminées peuvent être utilisés. Le texte associe la post-cuisson et la chauffe lente à une meilleure tenue à l’éclatement ; les durées et températures exactes peuvent dépendre de la résine.
La température de post-cuisson est une condition de chauffage pendant la fabrication. Tg est une propriété de la résine durcie. La température de service décrit les conditions dans lesquelles le réservoir est réellement utilisé.
Résultats : une Tg plus élevée avec un allongement cryogénique similaire
L’exemple 2 compare des éprouvettes durcies de la formulation décrite et de la formulation comparative de l’exemple 1. Il indique une Tg plus élevée pour la première et un allongement en traction similaire à −320°F (environ −196°C).
| Propriété | Exemple décrit | Exemple comparatif |
|---|---|---|
| Cycle de cuisson | Cuisson maximale à 265°F ; post-cuisson à 300°F | Cuisson maximale à 250°F |
| Température de transition vitreuse, Tg | 280°F | 180°F |
| Allongement en traction à −320°F | 2,6 ± 0,5% | 2,5 ± 0,4% |
| Résistance à la traction à −320°F | 22,6 ± 2,6 ksi | 22,7 ± 4,1 ksi |
Les valeurs de Tg de 280°F et 180°F correspondent à environ 138°C et 82°C. La comparaison porte à la fois sur une formulation différente et sur un cycle de cuisson différent. Elle n’isole donc pas l’effet de l’ajout d’un durcisseur à procédé constant.
L’exemple 3 indique les pressions moyennes d’éclatement de réservoirs utilisant la formulation décrite : 8 361 psi dans l’azote liquide à −320°F et 8 048 psi à 240°F (environ 116°C), avec 30 spécimens par groupe. Ce sont des pressions mesurées lors d’essais conduits jusqu’à la rupture, et non des pressions nominales de service.
Contexte d’application : COPV automobile du Tesla Roadster
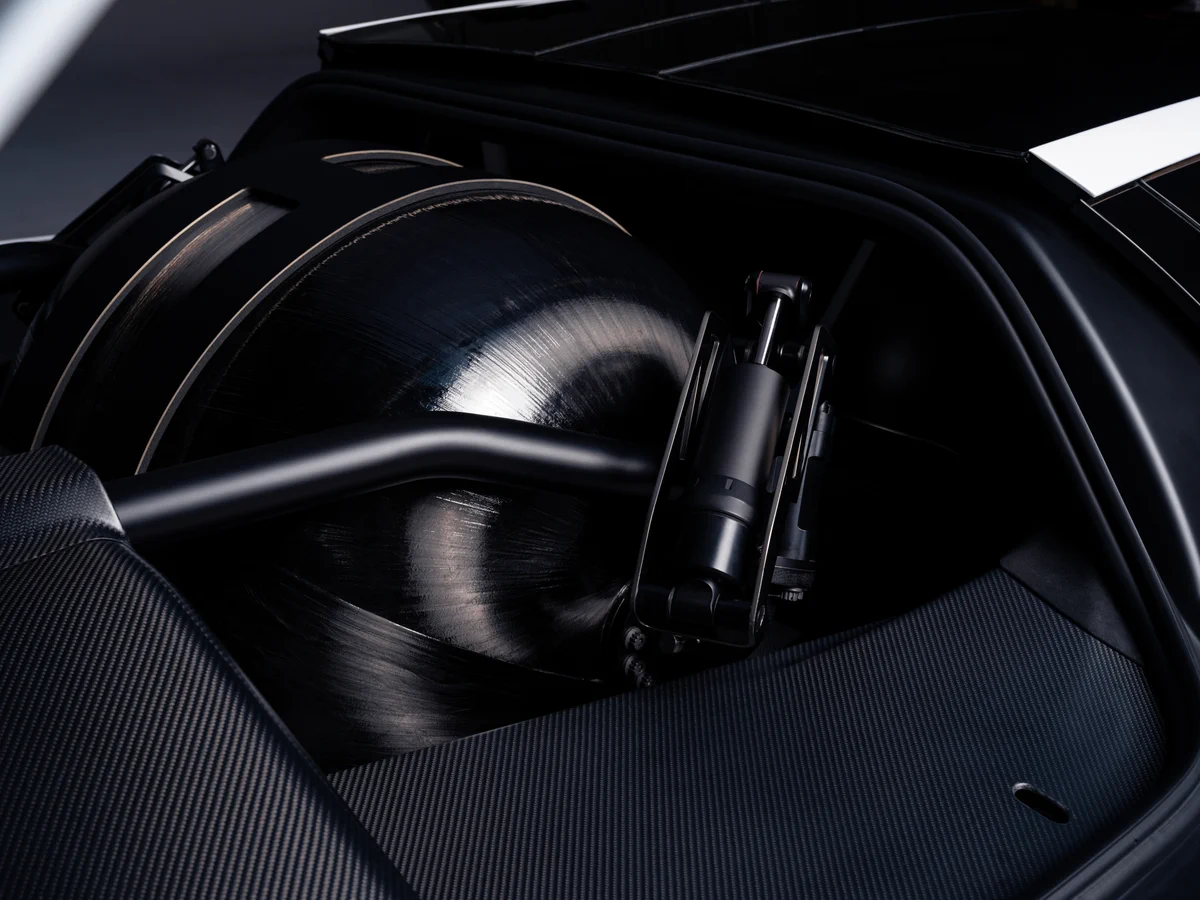
Sur le schéma du Roadster de Tesla, le COPV noir est placé dans la structure du véhicule et stocke du gaz comprimé pour le système de propulseurs. Il permet une comparaison visuelle de la forme du réservoir et de son implantation dans un véhicule.
* Cet article explique la mise en œuvre de la technologie. Il n’interprète pas la portée du brevet et n’évalue pas la contrefaçon.
Références
- US11377519B1 Texte intégral
- High Pressure Composite Overwrapped Pressure Vessel (COPV) Development Tests at Cryogenic Temperatures
- NASA Independent Review Team — SpaceX CRS-7 Accident Investigation Report, Public Summary
- SpaceX cree saber qué hizo explotar su cohete en la plataforma de lanzamiento pero no cómo
- SpaceX has used thrusters to position spacecraft for decades.